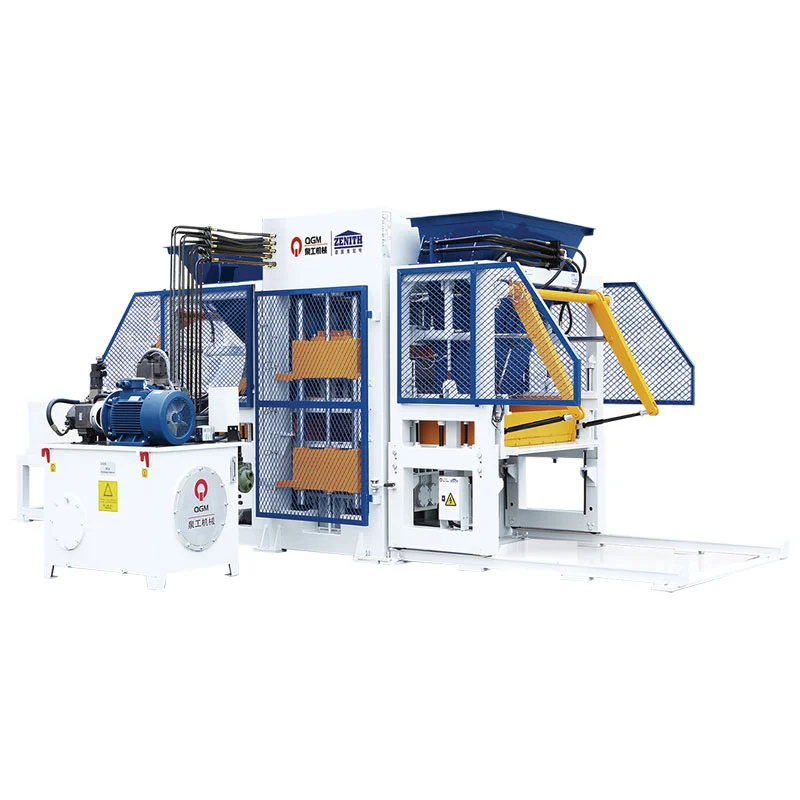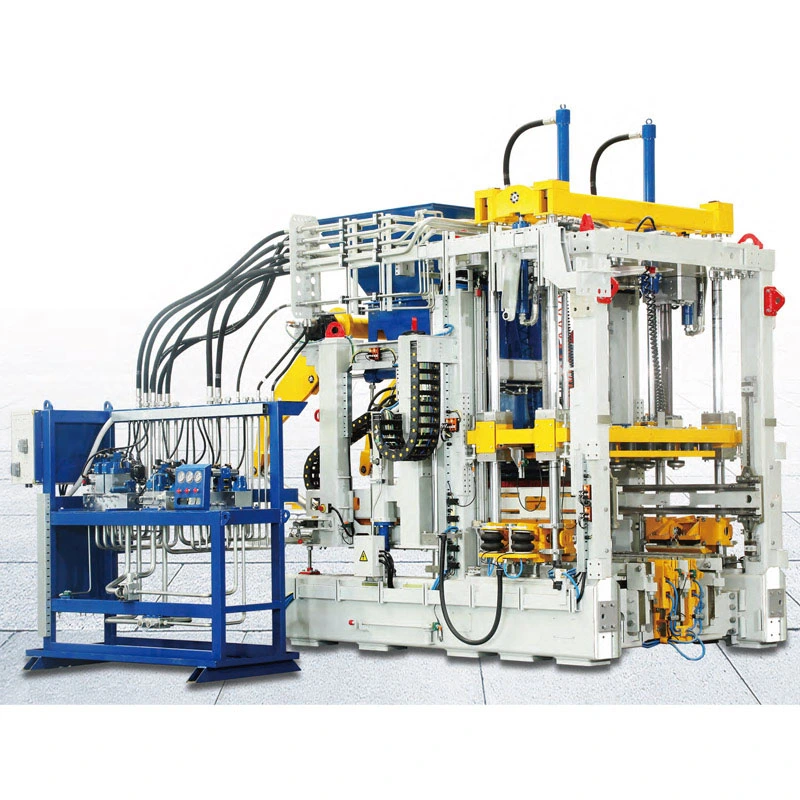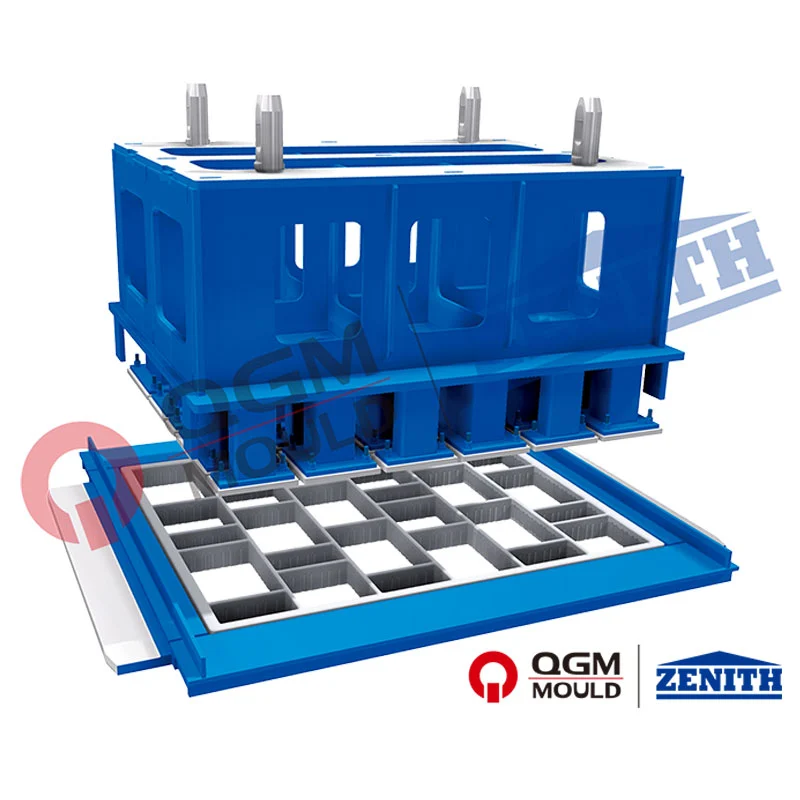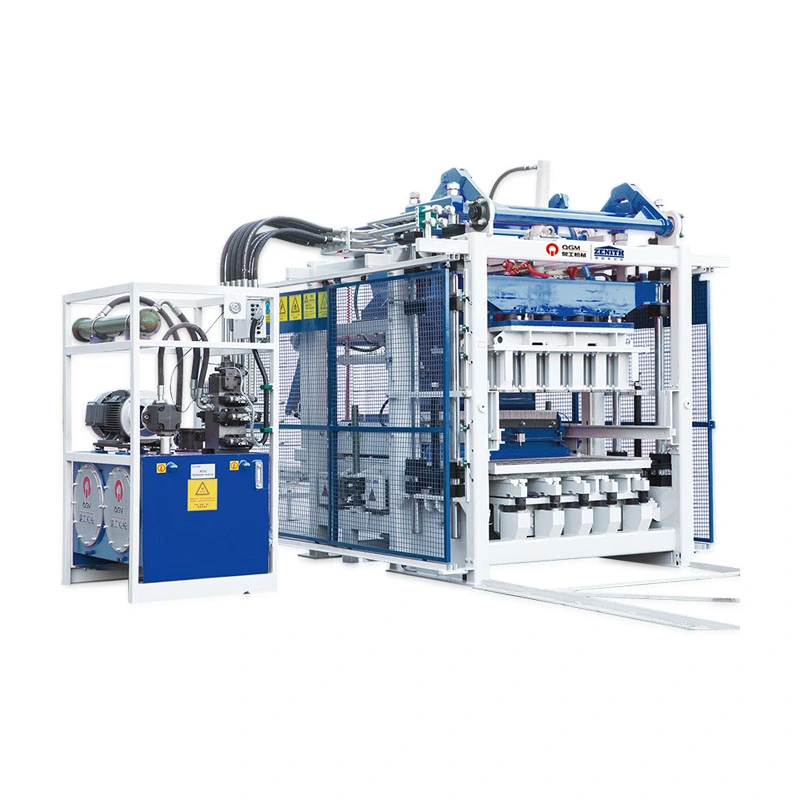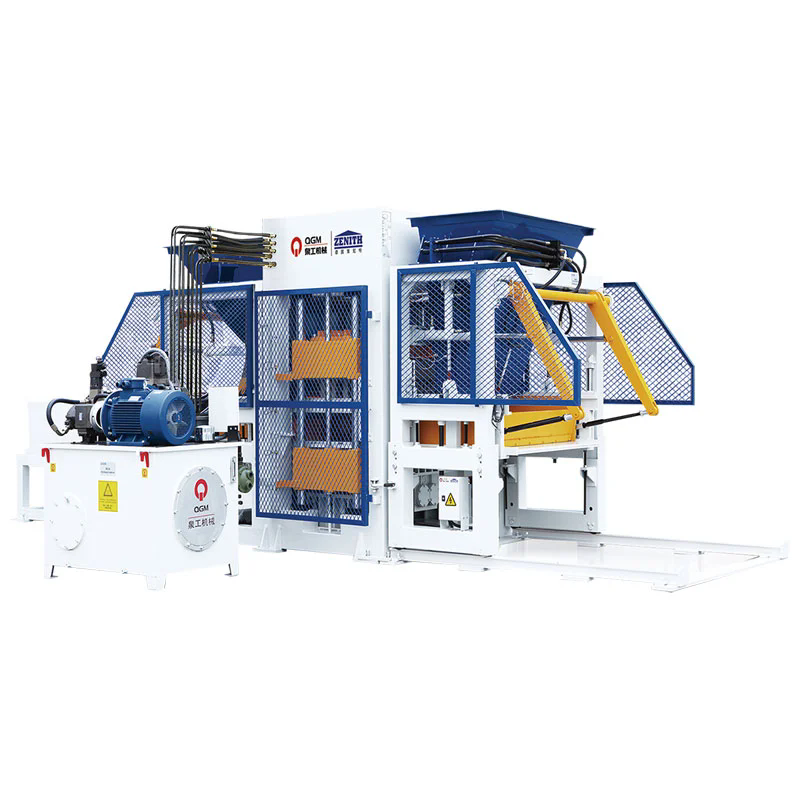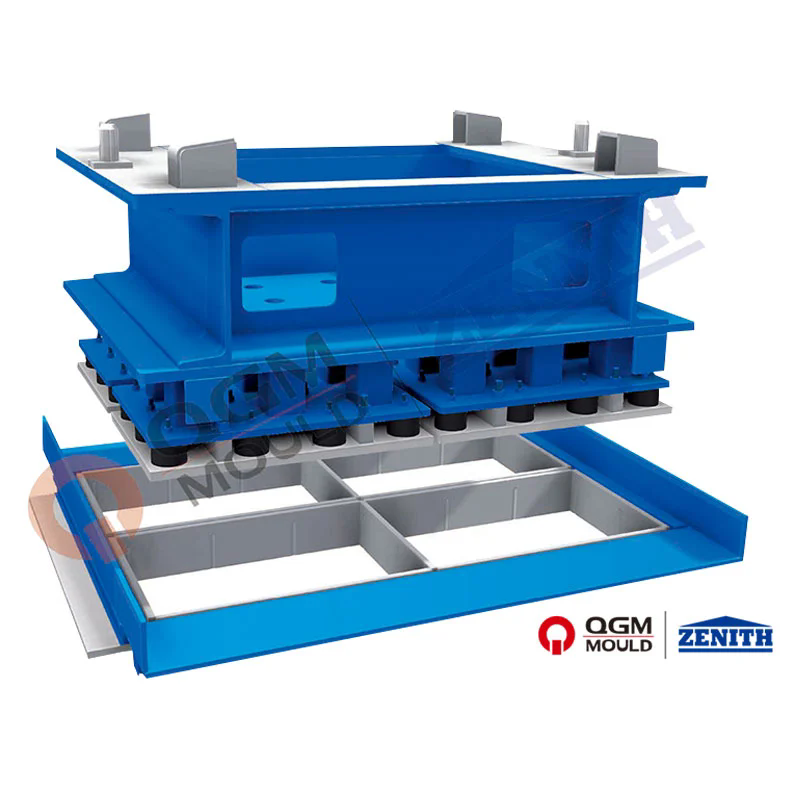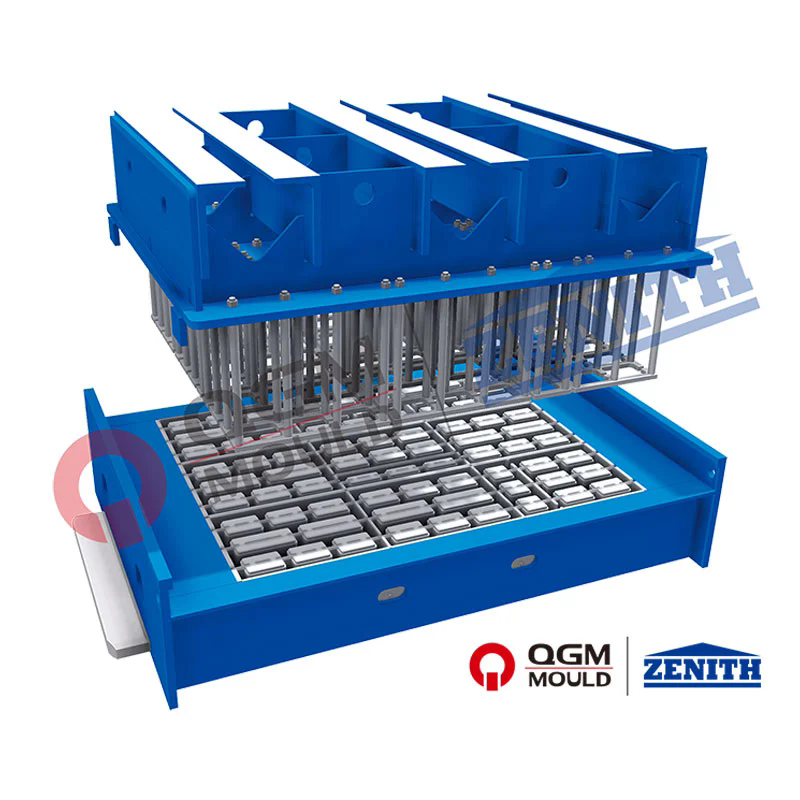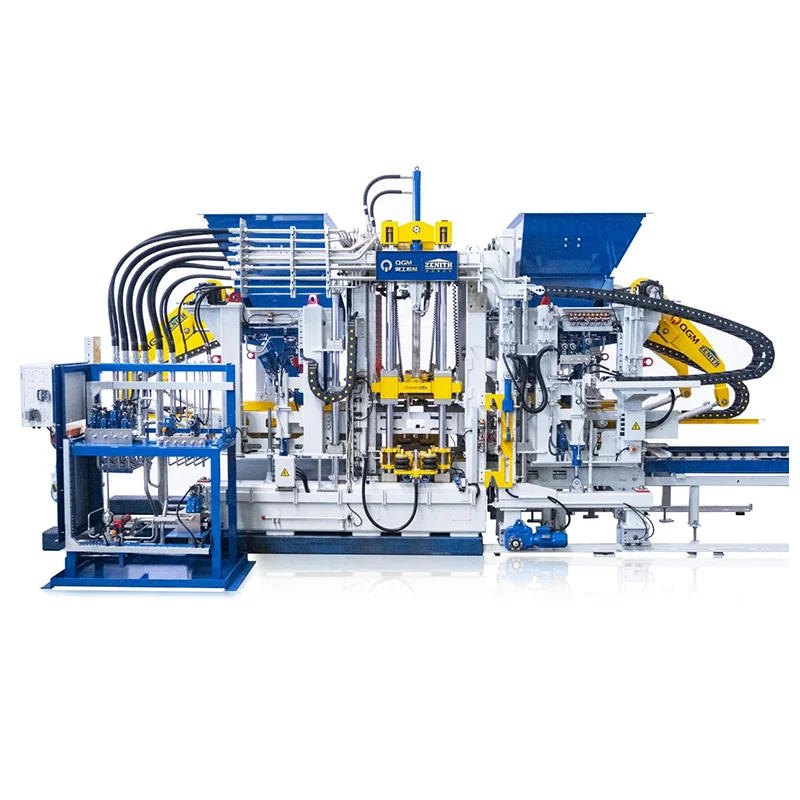
На любом кирпичном заводе есть оборудование, которое видно всем: экструдер, пресс, сушилка, печь. Но есть деталь, которую часто забывают, пока она не выйдет из строя — это пресс-форма для кирпичной машины. Именно она задаёт геометрию каждого кирпича, определяет расход глины и влияет на цикл формования. Мы проанализировали работу 15 предприятий и пришли к выводу: 70% проблем с размером кирпича и 40% простоев линии связаны именно с состоянием оснастки. При этом на пресс-форма для кирпичной машины приходится лишь 5–8% стоимости всей линии, но её влияние на конечную продукцию огромно. В этой статье мы покажем, почему эта деталь заслуживает вашего внимания и как её правильный выбор меняет экономику производства.
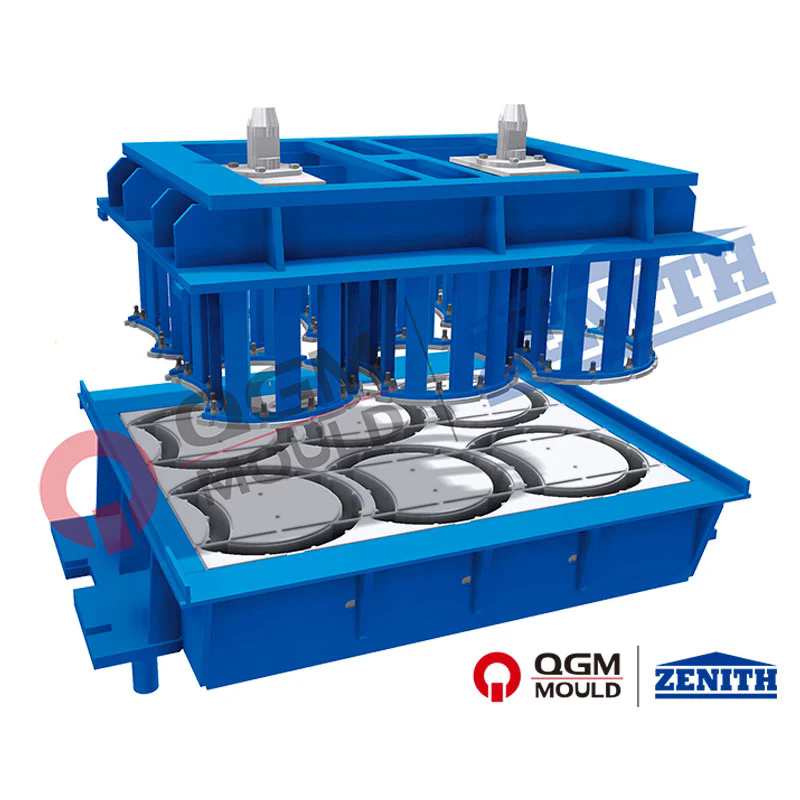
Кажется, что кирпич — это просто прямоугольник. Но отклонение по длине в 1 мм даёт перерасход раствора при кладке на 3%. А разница в толщине стенок пустотелого кирпича снижает его прочность на 10–15%. Всё это заложено в конструкции пресс-форма для кирпичной машины. Наши инженеры из QGM разработали систему компенсации износа: матрица имеет съёмные вставки из твёрдого сплава, которые можно менять без замены всего узла. Это позволяет поддерживать точность ±0,2 мм в течение всего срока службы. В то время как дешёвые формы (из обычной инструментальной стали) дают уход размера уже после 50 тыс. циклов.
Также форма влияет на внутреннюю структуру: пустотность, скругления углов, наличие фаски. Для клинкерного кирпича важна чистота поверхности, которая достигается за счёт зеркальной полировки матрицы. Без этого даже качественная глина даёт шероховатость, которую не скрывает обжиг.
Чем сложнее геометрия, тем выше усилие, необходимое для выдавливания. Если пресс-форма для кирпичной машины изношена или имеет заусенцы, то гидравлика тратит лишнее время на доводку. Мы замеряли: разница между новой и изношенной на 15% формой даёт увеличение цикла на 0,3 секунды. Для линии с производительностью 10 тыс. кирпичей в час это 3 тыс. циклов в час, т.е. потеря почти 1 тыс. кирпичей в час. За смену — до 8 тыс. штук.
Также износ формы ведёт к перерасходу электроэнергии: давление растёт, насосы работают с перегрузкой. На одном из проектов мы заменили изношенную форму на новую, и потребление тока упало на 12%. Это экономия, которую не видно, но она есть.
Чтобы было понятно, мы свели в таблицу три типа пресс-форм по их влиянию на линию. Это поможет вам оценить, что вы получаете за разницу в цене.
| Критерий | Эконом-форма (сталь 45) | Стандартная (легированная) | Премиум (с наплавкой, QGM) |
| Стойкость до первого ремонта (тыс. циклов) | 50–80 | 120–180 | 250–350 |
| Точность размеров (мм) | ±0,6 | ±0,3 | ±0,15 |
| Время замены изношенных вставок | – (замена всей формы) | 2 часа (частичная) | 40 минут (блочная) |
| Влияние на циклическую нагрузку (ускорение) | Высокое | Среднее | Низкое (плавное формование) |
Как видите, премиальная пресс-форма для кирпичной машины окупается не только долговечностью, но и снижением затрат на электроэнергию и простои.
Один завод работал с формой из обычной стали. Через 4 месяца начались отклонения по высоте кирпича — до 1,2 мм. Клиент пытался компенсировать это увеличением давления, но тогда посыпались гидроцилиндры. После нашей диагностики выяснилось, что матрица «повела» от термических напряжений. Мы установили новую пресс-форма для кирпичной машины с термостабилизацией, и проблема ушла. Более того, производительность выросла на 8% за счёт уменьшения трения.
После замены формы также сократилось количество брака: с 2,5% до 0,4%. Это прямая экономия глины и энергозатрат на переработку отходов.
Вопрос: Как определить, что форма уже изношена, если внешних трещин нет?
Ответ: Самый надёжный признак — рост тока на двигателе экструдера при постоянной скорости. Если ток вырос на 8–10%, значит сопротивление формованию увеличилось из-за микрозадиров. Также можно измерить диаметр формующих отверстий — если он стал больше на 0,3 мм, это повод для ремонта. Мы рекомендуем вести журнал замеров и раз в 2 недели проверять геометрию эталонным калибром.
Вопрос: Можно ли установить форму стороннего производителя на наш пресс QGM, если она дешевле?
Ответ: Формально можно, но посадочные размеры и способ фиксации у нас уникальны. Мы разработали систему быстрой смены, которая требует точного сопряжения. Сторонняя форма может не обеспечить герметичность и перекос, что приведёт к быстрому износу штоков. Мы видели случаи, когда экономия на форме оборачивалась заменой гидроцилиндров через полгода. Мы рекомендуем заказывать формы с нашим паспортом, даже если это немного дороже.
Вопрос: Как часто нужно проводить профилактику формы при работе в 2 смены?
Ответ: Мы рекомендуем еженедельную чистку матрицы от остатков глины мягкой щёткой и осмотр рабочих кромок. Раз в месяц — проверку всех креплений и затяжку болтов. Каждые 60 тыс. циклов — контроль геометрии и при необходимости шлифовку. При правильном обслуживании форма из наплавленной стали выдерживает до 300 тыс. циклов без серьёзного ремонта.
Мы подсчитали: замена формы каждые 6 месяцев на дешёвую стоит примерно столько же, как покупка одной качественной на 2 года, но с учётом потерь от простоев и брака. Качественная пресс-форма для кирпичной машины также даёт стабильность, которую можно закладывать в себестоимость и избегать сюрпризов. Мы предлагаем не просто продать форму, а взять её в эксплуатационный мониторинг: наши инженеры дистанционно следят за износом и предупреждают о необходимости замены вставок, чтобы вы успели сделать это в плановый выходной.